May 28 2026
砥砺二十载 同心再启航——奥瑞工业集团开展20周年庆员工感恩福利活动
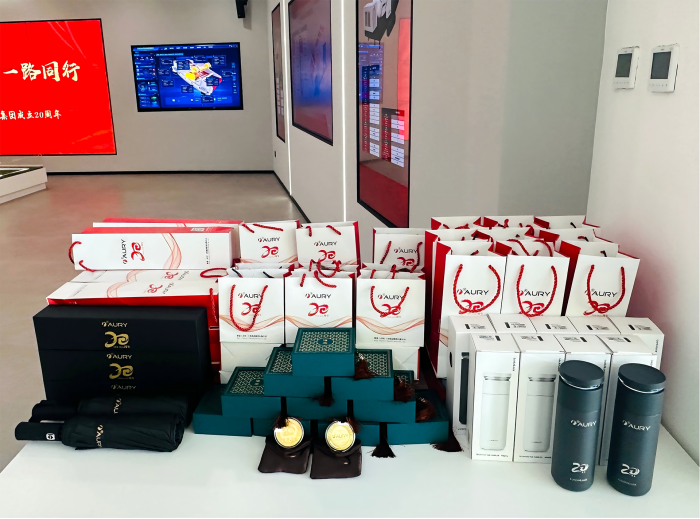
岁月砥砺,初心不改。为庆祝奥瑞工业集团成立20周年,感恩全体员工二十载的坚守与相伴,近日,公司暖心开展周年庆感恩回馈活动,为全体员工精心派发定制纪念币、保温杯、遮阳伞等专属福利,以满满诚意致敬每一分耕耘,传递企业温度。
二十载春华秋实,二十年聚力成长。奥瑞工业集团一路走来,稳步发展、屡创佳绩,这份成绩的背后,离不开全体员工的兢兢业业、同心坚守,也离不开合作伙伴的鼎力支持。为铭记二十年发展历程,感谢员工一路同行的坚守,公司精心筹备本次周年福利礼包,每一份礼品都承载着专属心意。公司专属打造的20周年纪念币,镌刻企业标识与周年印记,匠心典藏,定格集团二十年发展荣光,赠予员工专属奋斗荣誉;定制保温杯寓意温暖相守、初心不改,守护员工日常工作点滴温暖;由兴业银行赞助的定制遮阳伞,为员工遮风挡雨、抵御骄阳,尽显企业与合作方的双重温情与关怀。
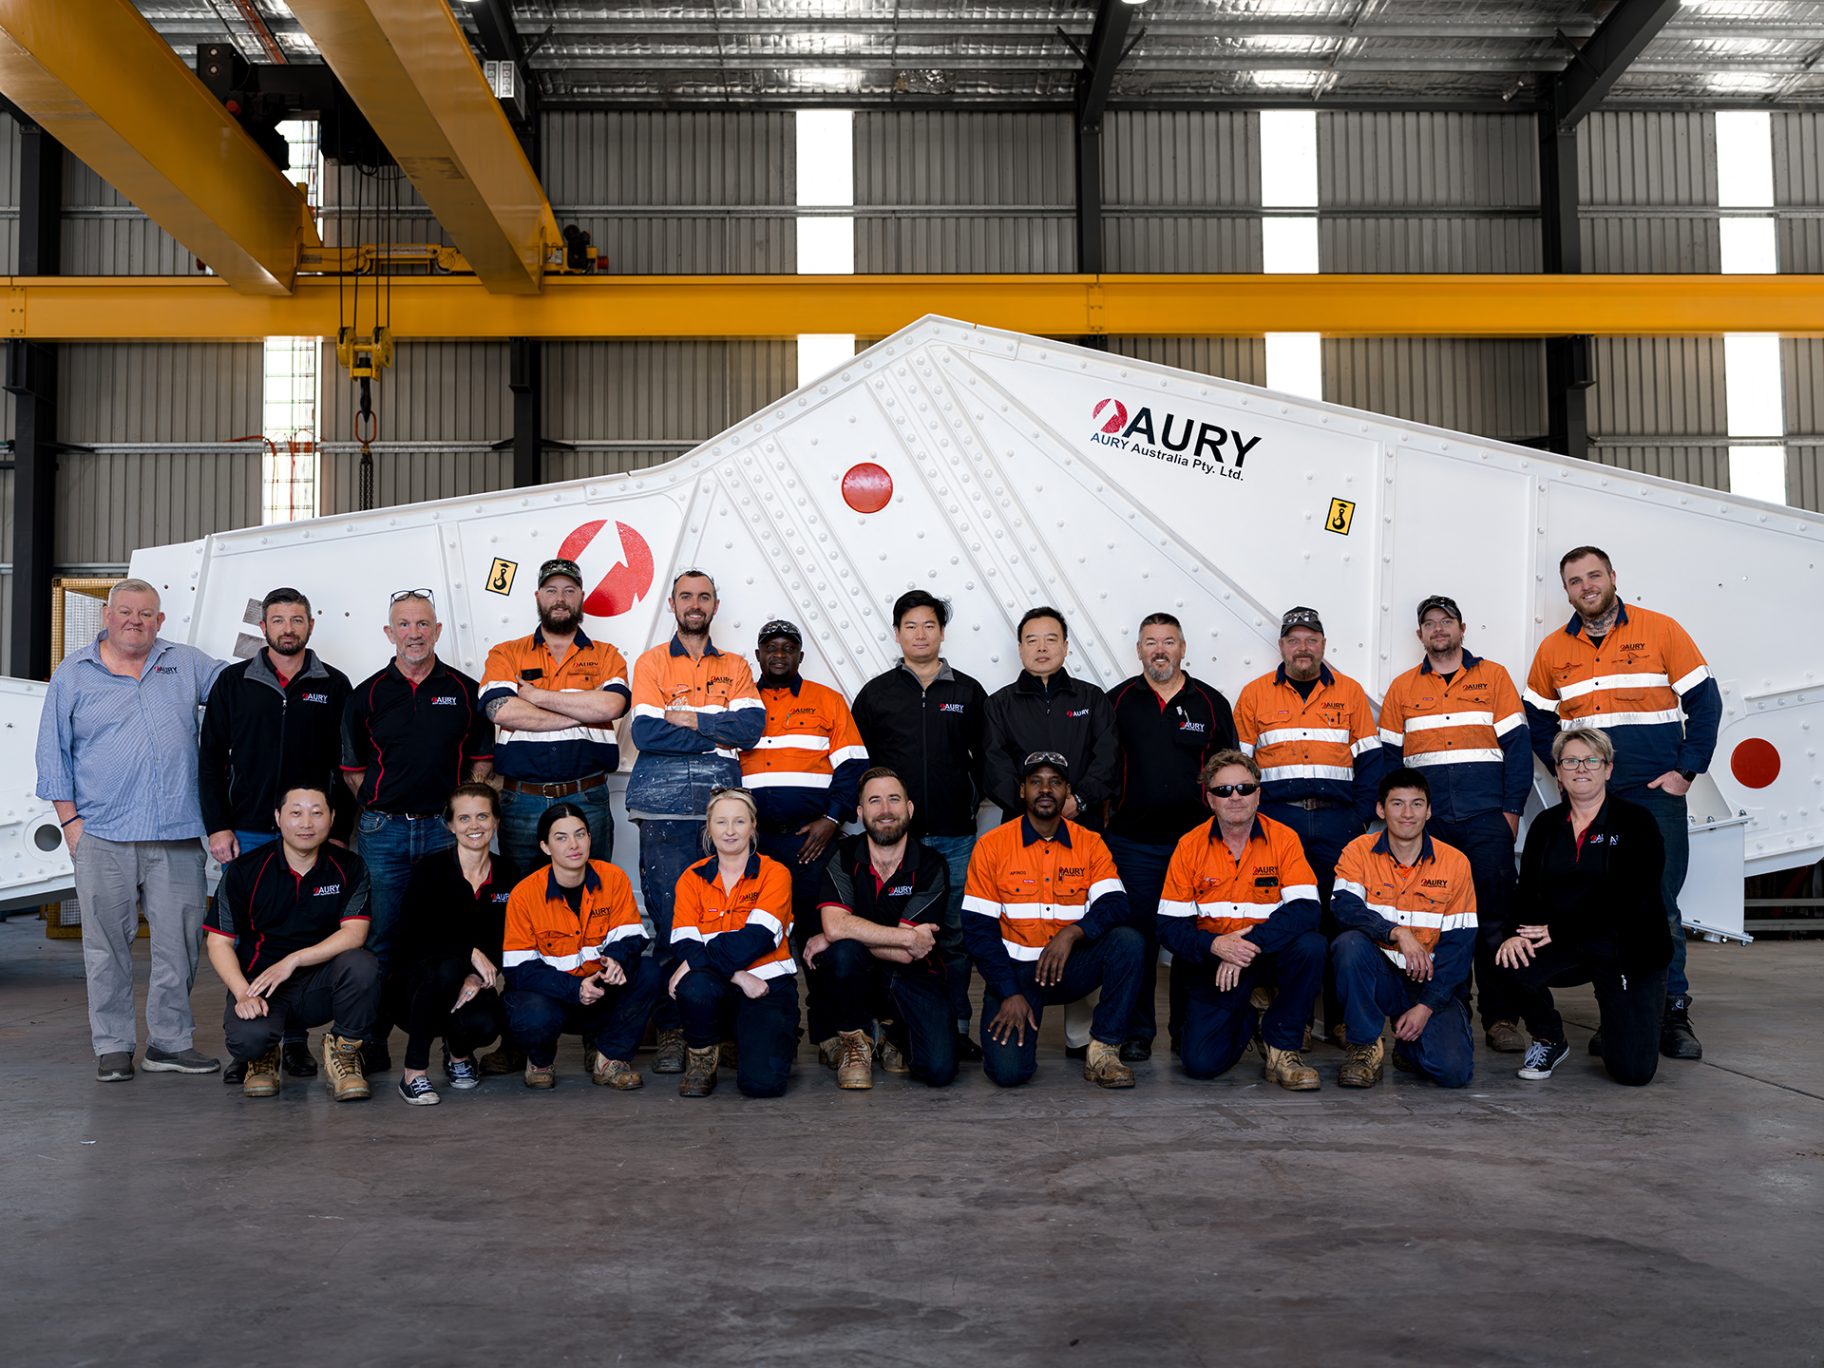
福利发放现场暖意融融,员工们有序领取礼品,脸上洋溢着喜悦与自豪。大家倍感温暖与鼓舞,深切体会到集团的人文关怀与归属感,纷纷表示将怀揣初心、立足岗位,全力以赴助力集团发展。
“感恩有你,一路同行”。二十年栉风沐雨,共绘璀璨华章。此次20周年庆感恩活动,不仅是奥瑞工业集团对全体员工的真挚致谢,更是凝心聚力、砥砺前行的生动体现。未来,奥瑞集团全体员工将怀揣热爱、不负初心,凝聚同心合力,以更饱满的热情、更昂扬的姿态携手共进,续写高质量发展的崭新篇章!